-

- 滄州吉軒管道制造有限公司
-
全國服務(wù)咨詢熱線:
15076725855
15076725855
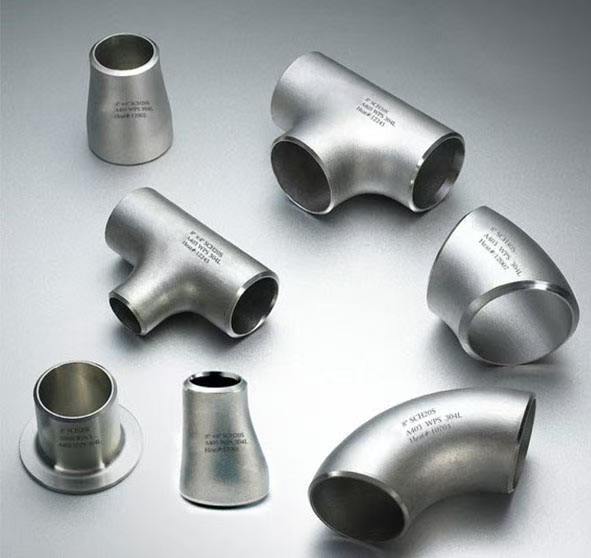
消防管道碳鋼彎頭:紅色環(huán)氧涂層,緊急響應快
消防管道系統(tǒng)作為現(xiàn)代建筑中**的組成部分,承擔著在火災發(fā)..90度碳鋼彎頭:標準角度,管道轉(zhuǎn)向可以選擇
90度碳鋼彎頭是管道系統(tǒng)中**的組件,其標準的角度設(shè)計使之..熱煨碳鋼彎頭:中頻加熱工藝,消除內(nèi)應力
熱煨碳鋼彎頭作為管路系統(tǒng)中**的組件,在多個工業(yè)領(lǐng)域扮演..數(shù)控切割碳鋼彎頭:端口平整,安裝便捷
數(shù)控切割碳鋼彎頭是金屬加工領(lǐng)域中的一項重要技術(shù),尤其在..耐高溫碳鋼彎頭:500℃工況穩(wěn)定運行
耐高溫碳鋼彎頭,作為工業(yè)管道系統(tǒng)中**的關(guān)鍵組件,其在高..低碳鋼沖壓彎頭:輕量化設(shè)計,降低工程成本
低碳鋼沖壓彎頭作為現(xiàn)代管道系統(tǒng)中的關(guān)鍵組件,其輕量化設(shè)..DN50-DN2000碳鋼彎頭:全規(guī)格覆蓋,滿足多元需求
碳鋼彎頭作為管道系統(tǒng)中**的組件,其規(guī)格與性能的多樣性對..碳鋼異徑三通規(guī)格型號詳解
碳鋼異徑三通是管道系統(tǒng)中用于連接不同直徑管道的管件,其..船舶專用碳鋼彎頭:船級社認證,海洋環(huán)境適配
船舶專用碳鋼彎頭是船舶制造與海洋工程領(lǐng)域**的關(guān)鍵組件,..芯棒法碳鋼彎頭:高精度彎制,減少橢圓度
芯棒法碳鋼彎頭,作為一種在管道系統(tǒng)中廣泛應用的管件,其..
保溫鋼管黃夾克管成型方法有兩大類,即鋼管外先發(fā)泡后包筱聚乙烯塑料防腐層,或者先預制成聚乙烯塑料外防腐護套(即聚乙烯大口徑薄壁管)再套入規(guī)定鋼管,最后發(fā)泡形成保溫層。考慮到我國原油長距離輸送管道的具體條件及原料和應用、施工特點,較多采用前者。擠出包覆法適用于12英寸管徑以下的鋼管,而大于12英寸管徑的鋼管則采用噴涂纏繞法為宜。
(一)鋼管外先發(fā)泡、后包夏聚乙烯塑料防腐層
1.鋼管外泡沫保溫層成型方法
(1)金屬模具澆注法發(fā)泡
此法是較簡單、方便的發(fā)泡方法。發(fā)泡原料在澆注發(fā)泡機內(nèi),經(jīng)混合頭攪拌,直接澆注在套在鋼管外的模具內(nèi),加料完畢,閉模發(fā)泡。工藝實施有兩種方法,一種是混合澆注頭固定,帶有模具的鋼管在一特殊輸送裝置上勻速直線前進,邊前進,邊澆注而成型;另一種是帶有模具的鋼管固定,混合澆注頭和發(fā)泡機裝在一特制小車上,沿鋼軌勻速前進,并將發(fā)泡原料澆入模具中,連續(xù)成型發(fā)泡,經(jīng)熟化脫模,進入下一工序整體擠出包覆聚乙烯塑料防腐夾克層。
(二)噴涂法發(fā)泡
此種方法是六十年代發(fā)展起來的,它省去了各種管徑的模具,操作方便,適合大于12英寸管徑鋼管的保溫發(fā)泡。
鋼管除銹和噴涂發(fā)泡可在一條作業(yè)線上完成。鋼管預熱之后,按規(guī)定速度在一裝置上旋轉(zhuǎn),此時發(fā)泡機噴槍從鋼管一端在固定高度沿直線行走到另一端,完成噴涂發(fā)泡過程。鋼管旋轉(zhuǎn)速度和噴槍行走速度要匹配,以保證保溫層有一定厚度。發(fā)泡后的鋼管在泡沫層完全固化之后經(jīng)修整打平,涂布熱熔膠粘劑后送入下一工序進行擠出包覆或熱纏繞聚乙烯塑料夾克護層.這種熱熔膠粘劑具有一定的粘結(jié)力、耐溫性能和防腐性能。
(3)鋼管外塑料薄膜連續(xù)卷筒澆注發(fā)泡(見圖1)
鋼管送到上管滾道上,使其前進。鋼管前進速度和泡沫層發(fā)泡時間及固化時間相匹配。發(fā)泡時間控制在2-3秒鐘,固化時間5-7秒鐘,鋼管前進速度為7-10米/分。
當前進的鋼管進人澆注混合頭下時,使得裝在其下的塑料薄膜經(jīng)過兩個導向軸和V型折迭器沿著鋼管和支架的雙入字型機頭與鋼管一同前進,從而使塑料薄膜能夠自動地在鋼管周圍卷成一個圓筒,而與鋼管形成一個環(huán)形空間。此時發(fā)泡混合料經(jīng)混合頭澆注到成筒的塑料薄膜三角口內(nèi),膠粘帶同時把塑料薄膜搭接處不斷地粘合在一起,這樣,泡沫塑料就充滿了環(huán)形空間。
此種方法具有澆注成型的特點,但省去了模具,工效比模具澆注高,克服了噴涂法泡沫原料液之飛濺而影響操作者健康的缺點,但成型尺寸誤差較大,不圓或與鋼管不同心,給一下步包覆帶來困難。在泡沫塑料固化后進人下一工序要撕掉塑料薄膜,造成浪費并給操作帶來麻煩。
http://m.foodbay.cn
您是第5437635位訪客
版權(quán)所有 ©2026-10-26 冀ICP備2025105932號-1
滄州吉軒管道制造有限公司 保留所有權(quán)利.
技術(shù)支持: 八方資源網(wǎng) 免責聲明 管理員入口 網(wǎng)站地圖手機網(wǎng)站

微信號碼
地址:河北省 滄州 鹽山縣 五里窯
聯(lián)系人:付園園女士(經(jīng)理)
微信帳號:15076725855